Фулфилмент-центры электронной коммерции: высокоскоростная сборка коробов при 40 коробов в минуту для мультиканальных заказов
У фулфилмент-центра электронной коммерции нет проблемы упаковки. У него есть проблема пика, которая просто решается упаковочным оборудованием.
Профиль объёмов — определяющее ограничение. Центр, отправляющий 4 000 заказов во вторник и 38 000 в неделю перед сезонной распродажей, невозможно рассчитать ни под одну из этих цифр. Рассчитанный на среднее — он не выдержит пик. Рассчитанный на пик — он простаивает сорок восемь недель в году. Поэтому решение по оборудованию — это решение о эластичной производительности, и участок сборки коробов ощущает его первым, поскольку он является вышестоящим ограничением для всего, что находится ниже по линии.
Краткий ответ
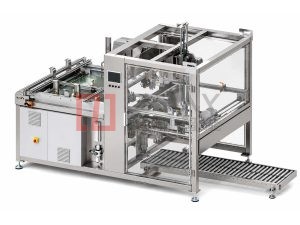
Для фулфилмент-центра с отношением пика к среднему выше 4:1 правильной архитектурой обычно является один высокоскоростной автоматический картоноформирователь на 30–40 коробов в минуту в базовой конфигурации плюс резервная мощность — либо вторая идентичная машина, включаемая на период пика, либо полуавтомат как станция сброса нагрузки, либо временный ручной участок, укомплектованный на окно пика.
Выбор одной машины, рассчитанной на пик, означает оплату пиковой капиталоёмкости при средней загрузке. Выбор одной машины, рассчитанной на среднее, означает, что пик поглощается сверхурочными и людьми, которых нанимали не для сборки коробов.
Ещё одно решение, которое оказывается важнее, чем ожидает большинство центров, — диапазон размеров короба. Операция прямой доставки потребителю обычно отправляет от шести до двенадцати различных размеров короба; машина с памятью рецептов и переналадкой менее пяти минут в такой номенклатуре не опция, а необходимость.
Почему профилирование фулфилмента предшествует выбору машины
Большинство отказов оборудования в фулфилмент-центрах — не механические. Это ошибки спецификации, вызванные профилированием не той цифры.
Значение имеет не годовой объём. Значение имеет часовой пик, потому что участок сборки — это устройство производительности. Центр, отправляющий 3 млн коробов в год с сезонной концентрацией 40 процентов, будет иметь пиковые часы, где требуемая производительность составляет в два-три раза больше среднегодовой часовой. Если участок сборки не может её обеспечить, никакая автоматизация ниже по линии это не компенсирует: линия голодает на своей первой машине.
Перед любым разговором о спецификации нужно получить три цифры. Пиковое число коробов в час в самый загруженный час самой загруженной недели. Число строк заказа в заказе, поскольку заказ из трёх строк всё равно потребляет один короб и один цикл сборки. И распределение размеров короба, потому что машина, покрывающая 80 процентов объёма по размеру, может оказаться правильной покупкой, даже если она исключает хвост распределения.
Что мультиканальность на самом деле делает с участком
Одноканальная операция даёт предсказуемый поток. Мультиканальный фулфилмент-центр — заказы маркетплейсов, прямые веб-заказы, пополнение розницы и оптовые паллеты из одного здания — даёт поток с тремя разными характеристиками вперемешку.
Пополнение розницы идёт полными коробами одного SKU. Размер короба стабилен, участок упаковки эффективен, и участок сборки видит ровную производительность.
Заказы напрямую потребителю смешанные по составу, часто однотоварные, и дают широкое распределение размеров короба, потому что короб должен быть разумно близок к содержимому. Именно здесь участок сборки получает свои переналадки.
Требования маркетплейсов добавляют маркировку и требования по габаритам, а значит, неправильно подобранный короб — это не просто неэффективность, а возможный штраф. Это финансовый аргумент в пользу машины, жёстко выдерживающей перпендикулярность, потому что короб с нарушенной геометрией плохо заклеивается и может быть неверно измерен на габаритном сканере.
Участку, обслуживающему все три потока, нужны переналадка по рецептам и диапазон размеров короба, а не только скорость как таковая. Именно эту часть спецификации большинство покупателей недооценивает на этапе запроса.
Конфигурация машины для фулфилмент-среды
Три конфигурации покрывают большинство фулфилмент-центров, и разница в себестоимости короба здесь больше, чем разница в цене.
Одна высокоскоростная автоматическая машина на 30–40 коробов в минуту, с сохранением полуавтомата в качестве станции сброса. Это наиболее распространённая и обычно наиболее экономичная архитектура при отношении пика к среднему примерно до 6:1. Автоматическая машина несёт базовую нагрузку, полуавтомат — избыточную. Капитал тратится на базу, а не на пик.
Две автоматические машины, одна из которых работает только в окна пика. Амортизация второй машины распределяется на меньшее число часов, что повышает её себестоимость короба, но она удерживает пик внутри автоматического контура и снимает кадровые проблемы пикового набора. Выше примерно 6:1 это часто становится более дешёвым вариантом, несмотря на более высокий капитал.
Одна двухголовочная высокоскоростная машина там, где пик длительный — то есть сезон пика измеряется неделями, а не днями. Двухголовочный высокоскоростной картоноформирователь на 35–45 коробов в минуту закрывает пик, который одиночная машина не закроет, без потерь на переналадку двух независимых машин.
Конфигурации не взаимозаменяемы, и решение опирается на длительность пика, а не на его высоту.
Диапазон размеров короба и картон для прямой доставки
Типовые размеры фулфилмент-коробов простираются от малой посылки 200 × 150 × 100 мм до крупного многотоварного короба 600 × 400 × 400 мм. Картон — обычно однослойный профиль B толщиной 3,2 мм для веса посылки до 15 кг, с переходом на профиль C толщиной 4,0 мм и, для тяжёлого или хрупкого содержимого, на двухслойный BC толщиной 7,0 мм.
Три практических замечания по картону и настройке.
Тонкий картон требует других параметров вакуума. Профили E толщиной 1,6 мм и B толщиной 3,2 мм имеют меньшую жёсткость при изгибе, и присоска, подобранная под профиль C, при непересчитанном вакууме вытянет две развёртки, если поверхность присоски не подходит тонкому материалу. Двойной съём — крупнейший источник микропростоев в операциях прямой доставки, и он устраняется настройкой, а не ремонтом.
Рециклированный картон меняет поведение клея. Фулфилмент-центры часто работают на картоне с высоким содержанием вторсырья по причинам стоимости и устойчивости. У рециклированного лайнера ниже прочность поверхности, а значит, клеевая линия может разорвать лайнер на ходу прижима, если время выдержки слишком мало, а температура клея на нижней границе окна. Термоклей на основе EVA при 150–180 °C с выдержкой 1,5–2,5 с на однослойном картоне закрывает большую часть рециклированного картона без разрыва лайнера.
Диапазон размеров определяет контур машины. Указывайте весь диапазон, а не текущий. Машину, купленную под 400 × 300 × 250 мм, экономически невозможно расширить до 600 × 400 × 400 мм позднее: магазин подачи, направляющие складывания и съём рассчитаны под контур. Для центра, который в очень большом объёме работает преимущественно с одним размером посылки, выделенный картоноформирователь Single-Piece, настроенный под этот формат, обгонит машину общего назначения той же номинальной скорости, потому что из цикла убраны все регулировки.
Расчёт: является ли участок узким местом
Арифметика проста и её стоит выполнить до любой покупки.
Производительность участка (коробов в час) = номинальный CPM × 60 × эффективный коэффициент готовности
Требуемая производительность в пике     = коробов в час в пике ÷ доступные часы упаковки
Загрузка                                 = требуемая производительность ÷ производительность участка
При 40 коробов в минуту и коэффициенте готовности 85 процентов производительность участка составляет 2 040 коробов в час. Если пиковый час центра требует 1 900 коробов, участок загружен на 93 процента, и любой сбой выше по линии останавливает линию. Если пиковый час требует 1 100 коробов, загрузка 54 процента, и есть запас для роста.
Ловушка — расчёт по теоретическому CPM. Машина с номиналом 40 коробов в минуту не выдаёт 40 коробов в минуту в течение восьмичасовой смены; эффективная производительность с учётом переналадок, мелких остановок и перерывов обычно составляет 75–88 процентов от номинала. Спецификацию следует строить на эффективной цифре, и именно эту цифру нужно требовать от любого поставщика.
Аварийные сообщения, характерные для фулфилмент-режима
| Авария | Значение | Первые три проверки |
|---|---|---|
E-29 Blank Feed Timeout |
Развёртка не обнаружена у станции подачи | Высота стопы в магазине, натяжение ремней подачи, коробление от влажности хранения |
E-12 Vacuum Low |
Вакуум съёма ниже уставки | Состояние присоски, двойной съём на тонком картоне, засорение фильтра |
E-41 Flap Detect Missing |
Нижний клапан не обнаружен в положении | Линза датчика, складывание клапана, влажность картона |
E-33 Servo Follower Error |
Отклонение оси выше допуска | Натяжение ремня, муфта энкодера, нагрузка при неверно выставленном формате |
E-29 Blank Feed Timeout группируется вокруг двух условий в фулфилмент-центрах: незавершённая переналадка и картон, набравший влагу. Второе диагностируется реже, чем следовало бы. Паллета картона, хранящаяся у наружной стены во влажном климате, набирает влагу неравномерно, развёртки коробятся, и магазин не может их поштучно отделять. Исправление места хранения исправляет аварию.
Кадровый вопрос
Фулфилмент-центры конкурируют за персонал со складским хозяйством, а ручная сборка коробов — наименее привлекательная работа в здании. Рабочее место, требующее 1,0–1,5 оператора при ручной сборке на 5–7 коробов в минуту, сравнивается с 0,3–0,5 оператора для автоматической машины на 35 коробов в минуту с учётом наблюдения.
Разница в стоимости реальна, но операционная разница значит больше. Ручная сборка на пике требует найма и обучения пикового персонала в течение нескольких дней, и кривая обучения оплачивается на каждом пике. Автоматический участок превращает эту повторяющуюся кадровую проблему в основной актив. Именно поэтому номенклатура продукции включает полуавтоматические, одноголовочные автоматические и двухголовочные конфигурации: правильный ответ зависит от профиля, а не от уровня технологии.
Регламент обслуживания для участков с высокой загрузкой
Каждую смену — проверить состояние стопы в магазине, осмотреть присоски на засаливание, подтвердить соответствие выбранного рецепта фактически запущенному коробу.
Каждую неделю — очистить вакуумный фильтр, проверить юстировку направляющих складывания, осмотреть ремни подачи, проверить положение клеевой линии на контрольном коробе.
Каждый месяц — проверить перпендикулярность на пяти коробах, осмотреть сопло клея на обугливание, сверить память рецептов с текущим перечнем форматов, провести аудит времени переналадки относительно целевого.
Каждый квартал — осмотреть кулачковые ролики и подшипники, заново снять базовый расход клея на короб, проанализировать историю аварий на повторяющиеся события, проверить характер износа направляющих складывания — неравномерный износ указывает на формат, работающий за пределами предусмотренного диапазона регулировки.
Ежегодно — заменить или оценить присоски по нормативу износа, обновить смазку во всех точках предписанной маркой, повторно проверить контур размеров короба, заново снять базовый эффективный CPM под пиковой нагрузкой, а не на номинале.
Частые вопросы
Можно ли вести фулфилмент-центр на полуавтоматическом картоноформирователе?
Примерно до 25 000 коробов в месяц — да, и часто это экономически правильный ответ. Выше этого ограничением становится ручная подача, а стоимость труда на короб превышает амортизированную стоимость автоматической машины.
Сколько размеров короба должна покрывать одна машина?
Большинство фулфилмент-машин покрывают диапазон примерно от 200 × 150 × 100 мм до 600 × 400 × 400 мм. Если операция отправляет более двенадцати размеров, приоритет следует отдавать памяти рецептов и скорости переналадки, а не номинальному CPM.
Оправдана ли двухголовочная машина ради одного сезонного пика?
Обычно нет, если только пик не длится неделями. Аренда или добавление второй одноголовочной машины на окно пика часто дешевле, чем содержание двухголовочной мощности круглый год, — это та же логика совокупной стоимости владения, что применяется к любой промышленной упаковочной машине. Наши инженеры готовы рассчитать оба варианта под ваш профиль пика — напишите в раздел контактов.
Какой коэффициент готовности ожидать?
На хорошо обслуживаемом автоматическом картоноформирователе при стабильных поставках картона 82–90 процентов эффективной готовности — реалистичная расчётная цифра. Любое значение выше 92 процентов в коммерческом предложении следует считать утверждением, требующим доказательств.
Подбираете участок сборки под пиковые объёмы фулфилмента? Пришлите пиковое число коробов в час, диапазон размеров короба, спецификацию картона и график смен на [email protected] или в WhatsApp +86 13681839278. Инженеры вышлют расчёт производительности, рекомендацию по конфигурации и спецификацию в течение 24 часов.
Want To Know More About Our Upgraded Machines?
Send your carton specifications and output demand, our engineer will provide free technical scheme & quotation
Подпишитесь на новости и технические руководства
Оставьте ваш email для получения бесплатных статей и новинок