Двухголовочные картоноформирователи: удвоение производительности до 70-90 коробов в минуту на одной площади
Существует конкретная задача, которую решает двухголовочная машина и которую не решает одноголовочная. Это не «нам нужна скорость побольше». Это «нам нужно примерно вдвое больше продукции, а вдвое больше площади у нас нет» — ограничение, которое возникает на линиях розлива, где фасовочный автомат уже выдаёт 80 коробов в минуту, на сортировочных центрах электронной коммерции, где пик длится четыре недели, и на заводах, корпус которых проектировался под линию, впоследствии пересчитанную вверх.
Одноголовочная машина на 35 коробов в минуту занимает около 6 квадратных метров. Две такие машины занимают 12. Двухголовочная машина, выдающая от 70 до 90 коробов в минуту, занимает от 9 до 11 квадратных метров, потому что две формовочные позиции используют общую станину, общий вакуумный источник, общий шкаф управления и общий модуль заклейки. Это на 30–40 процентов меньше площади на единицу производительности, и именно поэтому такая архитектура существует.
Две архитектуры, и это не одна и та же машина
Двухголовочность — это категория, а не конкретная конструкция. Два распространённых исполнения ведут себя по-разному и подходят разным заводам.
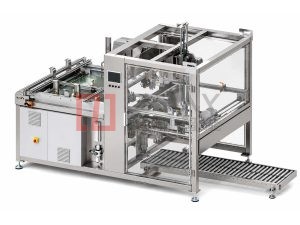
Параллельные сдвоенные позиции устанавливают две полноценные формовочные позиции рядом на одной станине с общим выходом. Каждая позиция самостоятельно выполняет весь цикл от развёртки до сформированного короба, а общими являются вакуум, пневматика, управление и заклейка. Производительность фактически удваивается относительно одной головы, а поскольку позиции независимы, одну можно выводить в ремонт, пока другая работает. Это исполнение подходит для работы на одном формате при большом объёме, потому что переналадка выполняется дважды.
Последовательное (тандемное) исполнение размещает две формовочные точки вдоль одного потока: развёртка забирается, частично формуется на первой точке, доводится на второй и заклинивается один раз. Здесь сокращается время цикла, а не удваивается операция, поэтому механизм работает с более высокими ускорениями при той же производительности. Такое применяют для крупных коробов, где последовательность формования достаточно длинная и её разделение действительно экономит время; к смене форматов оно менее терпимо.
Различие важно на этапе спецификации, потому что модель обслуживания, время переналадки и требования к доступу для ремонта у них разные. Покупатель, которому сказали «две головы, 80 коробов в минуту» и не уточнили архитектуру, ещё не имеет достаточной информации, чтобы сравнивать два предложения.
| Параметр | Параллельные сдвоенные позиции | Тандемное исполнение |
|---|---|---|
| Прирост производительности к одной голове | близко к 2,0 раза | 1,5–1,8 раза |
| Время переналадки | вдвое больше, чем у одной головы | больше, чем у одной головы, требуется перефазировка |
| Изоляция позиции для ремонта | возможна, если задана | как правило невозможна |
| Число форматов | один-два | один |
| Размер короба | от малого до крупного | крупный, длинная последовательность формования |
| Чувствительность к разбросу марки между позициями | средняя | высокая |
| Типовая занимаемая площадь | 9–11 квадратных метров | 8–10 квадратных метров |
Что реально меняет объединение узлов
Экономия площади — выгода видимая. Более значимые последствия вытекают из самого факта объединения.
Общий вакуум. Один вакуумный источник обслуживает обе позиции. На 80 коробов в минуту суммарный расход воздуха высок и непрерывен, поэтому вакуумную систему подбирают под пиковый одновременный спрос, а не под рабочий цикл одной головы. Именно здесь двухголовочная машина либо работает, либо нет — и именно поэтому подбор пневматики и дисциплина обслуживания вакуумной части, разобранные в разделе поддержки, переходят из разряда желательных в разряд обязательных. Двухголовочная машина на недостаточной вакуумной системе потеряет надёжность съёма на рабочей скорости, причём периодически, а это отказы, которые диагностируются труднее всего.
Общее управление. Один ПЛК, один пульт, один набор рецептов. Это настоящее преимущество: смена формата вводится один раз и применяется к обеим позициям, а синхронизацию между позициями держит контроллер, а не механическая регулировка. Это же и единая точка отказа. Отказ ПЛК останавливает 80 коробов в минуту, а не 40.
Общий модуль заклейки. Один клеевой или ленточный модуль заклеивает продукцию обеих позиций. Это существенная экономия площади и стоимости, но модуль работает с удвоенной частотой цикла относительно одноголовочной машины. Износ сопел, ножей и системы подачи клея ускоряется соответственно. Там, где позиции выдают короба с небольшим фазовым сдвигом, модуль заклейки получает более ровный спрос, чем одна голова на той же производительности, и это реальный плюс; там, где они синхронизированы, преимущества нет.
Общий контроль брака. Одна позиция отбраковки на обе головы. Достаточно, но при этом отказ на одной позиции может отбраковывать годные короба с другой, если контроллер не отслеживает, какая голова произвела каждый короб. Задавайте прослеживаемость на уровне головы: без неё повторяющийся отказ одной позиции статистически размывается годной продукцией второй и может тянуться неделями, прежде чем его заметят.
Структура затрат, без обиняков
Цена двухголовочной машины выше одноголовочной и ниже двух одноголовочных. Стоимость на единицу производительности падает обычно на 15–25 процентов относительно двух равноценных одиночных машин — и это до учёта монтажа, разводки питания, пневматических линий и самой площади. С учётом перечисленного разрыв заметно растёт, потому что две машины требуют двух комплектов всего на стороне завода.
Противовес — концентрация риска. Одна линия на 80 коробов в минуту останавливает 80. Две линии по 40 останавливают 40. Для заводов, где остановка измеряется минутами возвращённой продукции, а не часами потерянного выпуска, концентрация приемлема. Для заводов, где за формирователем идёт линия без буфера, это решающий фактор, и правильным ответом часто становятся две одиночные машины либо двухголовочная с изоляцией отдельной головы, позволяющей работать одной позиции, пока обслуживают другую.
Требуйте изоляцию отдельной головы отдельным пунктом спецификации. Она превращает двухголовочную машину из актива «всё или ничего» в актив с плавной деградацией, а на линии 24/7 эта разница окупается один раз и навсегда.
Синхронизация — и есть инженерная задача
Удвоение числа формовочных позиций удваивает число величин, которые должны совпадать.
Обе позиции должны подавать сформированные короба на передачу с согласованием положения около половины миллиметра. Дальше начинается периодический отказ нижестоящего оборудования — обжимного устройства, этикетировщика или захвата паллетоукладчика, — и проявляется он на нижестоящей машине, а не на формирователе. Именно поэтому двухголовочные машины задают с сервоприводом на формовочных осях, а не с пневматикой: пневматическая ось возвращается в положение, зависящее от встреченного сопротивления, и разброс марки картона между позициями проявляется как разница положений.
Три настройки требуют внимания при пусконаладке и при каждой смене марки.
- Геометрия направляющих складывания на обеих позициях должна быть выставлена по одному размеру и одним шаблоном — не на глаз и не «подогнана под работающую позицию».
- Баланс вакуума между позициями проверяют манометром на каждой позиции, а не на коллекторе. Неравный вакуум даёт неодинаковое время съёма, а оно — смещение позиции, растущее с производительностью.
- Момент выхода задают так, чтобы короба обеих позиций входили в передачу с одинаковым интервалом. Неравномерный интервал — самая частая причина заторов на передаче у двухголовочной машины, и её часто ошибочно принимают за нарушение механической выставки.
Где двухголовочная машина оправдана, а где нет
Четыре профиля оправдывают такую архитектуру.
Один формат, очень большой объём. Примерно выше 3 миллионов коробов в год на одном размере двухголовочная машина, работающая на одном формате непрерывно, — самый площадоэффективный способ выдать такой выпуск. Плата за переналадку вносится настолько редко, что значения не имеет. Ниже этого объёма на одном формате задачу закрывает одноголовочная машина под фиксированный формат, например однопозиционный картоноформирователь, при меньших капитальных затратах, а двухголовочная архитектура покупает мощность, которой у завода пока нет.
Пики сортировки электронной коммерции. Там, где пик измеряется неделями, а не днями, двухголовочная машина покрывает пик, который одна голова не покрывает, без платы за переналадку двух независимых машин на общей линии. Экономика такого пика подробнее разобрана в материале о высокоскоростной сборке коробов на двухголовочном формирователе.
Линии розлива пищевой продукции. Фасовочному автомату на 80 коробов в минуту нужен формирователь на 80 коробов в минуту с запасом. Две одиночные машины параллельно против одного автомата — вариант рабочий, но нагрузка по синхронизации переходит на контроллер линии, а затраты на площадь остаются.
Работа в две или три смены с требованием резервирования. Двухголовочная машина с изоляцией позиций даёт непрерывность выпуска, которую две машины не обеспечат, если места в цехе хватает только на одну.
Три профиля её не оправдывают.
Много форматов с частой переналадкой. Переналадка выполняется по каждой позиции, поэтому двухголовочная машина переналаживается примерно вдвое дольше. Там, где смена содержит от шести до десяти переналадок, простой перевешивает прирост производительности, и правильной покупкой становится одноголовочная машина с быстрой переналадкой.
Низкая высота потолка. Двухголовочная машина требует достаточного просвета для доступа к обеим позициям сверху. Ниже примерно 2,4 метра свободной высоты доступ при обслуживании становится вопросом безопасности, а не удобства.
Нижестоящее оборудование не успевает. Если обжимное устройство, этикетировщик, весовой контроль или паллетоукладчик рассчитаны максимум на 45 коробов в минуту, двухголовочная машина создаёт очередь, а не выпуск. Формирователь редко оказывается узким местом на линии, которую не пересчитывали целиком: покупка производительности «в бутылочное горлышко» лишь переносит ограничение в другое место.
Обслуживание: что удваивается, а что нет
Быстроизнашивающиеся детали удваиваются. Присоски, ремни, ножи, клеевые сопла, фильтры и вставки направляющих существуют в двух экземплярах. Планируйте склад запчастей исходя из этого, а не масштабируя список для одной головы.
Плановое вмешательство не удваивается, потому что станина, вакуумная система и шкаф управления общие. У хорошо спроектированной двухголовочной машины трудоёмкость обслуживания ближе к 1,5 от одной головы, чем к двум, — в том числе отсюда берётся экономия.
Больше всего меняется диагностическая дисциплина. На двухголовочной машине отказ одной позиции может маскироваться продукцией другой. Именно поэтому счёт коробов и отбраковка с разбивкой по головам заслуживают внесения в спецификацию: они превращают задачу размывания в видимый тренд. Там, где позиции отдельно оснащены приборами по вакууму, току сервоприводов и времени цикла, развивающийся отказ одной головы виден в пределах смены. Там, где нет, он виден только тогда, когда становится тяжёлым.
Зафиксируйте базовые значения отдельно по каждой позиции при пусконаладке: время съёма, время складывания, время сжатия, вакуум на позиции и перпендикулярность выходных коробов. Сравнивайте позиции ежемесячно. Расхождение между ними — самый ранний доступный сигнал о том, что что-то меняется, и он доступен до того, как ухудшится качество продукции.
| Измерение по позиции | Ориентир для одной головы | Цель для двухголовочной, каждая позиция | Повод для разбора |
|---|---|---|---|
| Вакуум на позиции | 0,4–0,6 бар | 0,4–0,6 бар, совпадение в пределах 0,05 бар | разница между позициями выше 0,08 бар |
| Время съёма | 0,18–0,30 с | как у одной головы | дрейф более 15 процентов |
| Ток сервопривода оси формования | базовое значение машины | то же, по каждой позиции | рост тренда более 15 процентов |
| Разброс времени цикла | менее 3 процентов | менее 5 процентов | выше 5 процентов |
| Перпендикулярность выходных коробов | в пределах 1,5 мм по диагонали | совпадение между позициями | разница между позициями выше 0,5 мм |
| Коробов на голову за смену | не применимо | в пределах 2 процентов друг от друга | расхождение выше 5 процентов |
Частые вопросы
Двухголовочная машина — это просто две машины, скреплённые вместе?
Нет, и в этом весь смысл. Настоящая двухголовочная конструкция объединяет вакуум, управление и заклейку, и именно это даёт экономию площади и стоимости. Две машины на одной станине с раздельными системами — другой продукт с другой структурой затрат.
Можно ли работать одной головой, пока обслуживают другую?
Только если изоляция отдельной головы была задана в спецификации. Запрашивайте её явно: она есть не всегда и не всегда возможна в тандемном исполнении.
Удваивает ли удвоение голов производительность?
Не ровно. У параллельных сдвоенных позиций прирост близок к двойному, у тандемных, где последовательность формования делится, а не дублируется, он меньше. Берите номинальную цифру за отправную точку и подтверждайте фактическую на вашем размере короба.
Какая архитектура подходит нашей линии?
Параллельные сдвоенные позиции — для одного-двух форматов при очень большом объёме; тандем — для крупных коробов с длинной последовательностью формования. Если в смене частая смена форматов, не подходит ни одна: нужна одноголовочная машина с быстрой переналадкой.
Какая ошибка в спецификации самая дорогая?
Недооценка вакуумной системы. Общий вакуумный источник, подобранный под рабочий цикл одной головы, даст периодические сбои съёма на полной производительности, и этот отказ будут искать в формовочных позициях месяцами, прежде чем заподозрят подачу воздуха.
Что измерять после пусконаладки?
Вакуум на каждой позиции, время цикла каждой позиции и перпендикулярность выходных коробов с разбивкой по позициям. Значение имеет именно расхождение между позициями, и оно видно только в том случае, если базовые значения по каждой позиции были зафиксированы сразу.
Если ваш объём оправдывает двухголовочную машину, решения по спецификации принимаются до заказа, а не после. Отправьте требуемую производительность, диапазон форматов, доступную площадь и свободную высоту на [email protected] или напишите нам в WhatsApp по номеру +86 13681839278. Мы подтвердим, какая двухголовочная архитектура подходит вашей линии, необходимость изоляции отдельной головы, подбор вакуума под одновременный спрос обеих позиций и базовые значения, которые нужно зафиксировать по каждой позиции при пусконаладке.
Want To Know More About Our Upgraded Machines?
Send your carton specifications and output demand, our engineer will provide free technical scheme & quotation
Подпишитесь на новости и технические руководства
Оставьте ваш email для получения бесплатных статей и новинок