Роботизированные и механические картоноформирователи: скорость, гибкость и себестоимость короба
Вопрос почти всегда звучит одинаково: строить линию вокруг робота или вокруг выделенного механического картоноформирователя?
Честный ответ состоит в том, что это разные машины, решающие разные задачи. Механический картоноформирователь — устройство одного назначения, оптимизированное под одно движение, повторяемое миллионы раз. Роботизированная ячейка — устройство общего назначения, которое сегодня выполняет операцию сборки короба. Понимание этого различия снимает большую часть споров о спецификации ещё до их начала.
Краткий ответ
Для одного формата короба при производительности свыше 20 коробов в минуту в непрерывном режиме выигрывает механический картоноформирователь — по себестоимости короба, по коэффициенту технической готовности и по стоимости обслуживания. Он быстрее, потребляет меньше энергии на короб, а его цикл гарантирован механикой, а не программой.
При частых переналадках — скажем, более восьми раз за смену — или при смешанном выпуске нескольких форматов, когда участок сборки выполняет одну из нескольких операций, выигрывает роботизированная ячейка. Её себестоимость короба в установившемся режиме выше, но стоимость переналадки близка к нулю, а гибкость оплачивается один раз, а не за каждую модель.
Точка перехода определяется не приверженностью технологии, а произведением числа форматов за смену на число коробов в партии.
Что представляет собой каждая машина
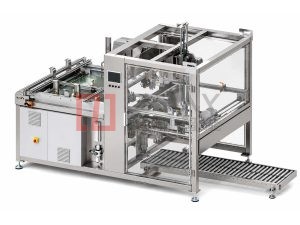
Механический картоноформирователь использует кулачковые или сервоиндексированные движения. Развёртки вытягиваются из магазина подачи вакуумными присосками, выставляются по оправочному дорну, удерживаются, пока нижние клапаны складываются и заклеиваются, и снимаются. Каждое движение задано механизмом: ход съёма, угол складывания и время выдержки под прижимом определяются геометрией и кинематикой, а не программой.
Роботизированная ячейка использует шестиосевой манипулятор с системой смены инструмента. В зависимости от задачи он может снимать и выставлять развёртку, складывать и удерживать клапаны, подавать короб на станцию заклейки. Положение задаётся программой робота, поэтому один и тот же манипулятор может также загружать, укладывать на паллету или контролировать продукцию, когда он не занят сборкой коробов.
Именно это различие определяет всё остальное — скорость, переналадку, точность, запасные части и квалификацию оператора.
Скорость и производительность
На верхней границе механического диапазона двухголовочный картоноформирователь достигает 35–45 коробов в минуту, а одноголовочная машина с сервоиндексацией обычно работает на 20–30 коробов в минуту. Эти показатели удерживаются непрерывно, потому что механизм не устаёт и не пересчитывает траекторию.
Типовая роботизированная ячейка сборки достигает 8–15 коробов в минуту. Ограничение связано не со скоростью сочленений — современные манипуляторы движутся быстрее, чем многие ожидают, — а с числом дискретных перемещений в цикле. Съём, поворот, установка, складывание и удержание означают пять-шесть запрограммированных сегментов движения там, где механическая машина выполняет их одним непрерывным кулачковым циклом.
Робот сокращает разрыв при переменной номенклатуре. На одном формате в установившемся режиме механическая машина даёт примерно втрое большую производительность. На смене с двенадцатью переналадками механическая машина значительную часть доступного времени не выпускает продукцию, и её преимущество резко уменьшается.
Правильный показатель — не CPM (коробов в минуту), а годные короба за смену:
Годные короба за смену = доступные минуты × эффективный CPM × коэффициент готовности
                          × (1 - доля переналадки в смене)
Точность формообразования и геометрия короба
Геометрия короба — перпендикулярность и равенство диагоналей — определяет, пройдёт ли короб чисто через заклейщик, этикетировщик и паллетоукладчик или начнёт заклинивать на середине линии. Она выражается разностью диагоналей противоположных углов собранного короба, и обычный порог приёмки составляет менее 2 мм на коробе 400 мм.
Картоноформирователь с сервоприводом удерживает повторяемость позиционирования плюс-минус 0,3–0,5 мм, а поскольку дорн выставляет развёртку механически, геометрия определяется оснасткой, а не системой управления. Настроенная правильно, она остаётся такой.
Роботизированная ячейка удерживает повторяемость плюс-минус 0,1–0,2 мм в центре инструмента, что номинально лучше. Но геометрия короба тогда зависит от того, как захвачена развёртка и не выводит ли последовательность складывания короб из перпендикулярности. Роботы, захватывающие развёртку за одну панель и поворачивающие её, могут вносить скручивание, которого дорн не допустил бы. Решение — рабочий орган, спроектированный под задачу, с выставляющей рамкой, и это ровно та стоимость оснастки, которую обычно опускают в рассказе о «гибком роботе».
Переналадка: настоящая разделительная линия
Именно на переналадке две архитектуры действительно расходятся.
На механическом картоноформирователе смена формата означает регулировку направляющих магазина, положения вакуумных присосок, направляющих складывания, дорна при изменении глубины и положения клея или ленты. На полностью серводвигательной машине с памятью рецептов это в основном операция вызова: оператор выбирает рецепт на панели оператора, оси выходят в сохранённые позиции, пробный прогон из трёх коробов подтверждает настройку. По измерениям в реальных условиях это 3–8 минут на хорошо спроектированной машине и 20–45 минут на машине с ручными маховиками без памяти рецептов.
На роботизированной ячейке переналадка — это смена продукта в программе. Если рабочий орган подходит для нового формата, изменение сводится к вызову рецепта и занимает от 30 секунд до 2 минут. Если не подходит, изменение включает смену инструмента или механическую регулировку органа — и тогда преимущество исчезает, потому что гибкость должна была жить именно в оснастке.
Отсюда практическое правило. Робот оправдывает себя, когда оснастка уже покрывает номенклатуру. Покупать робота, чтобы избежать оснастки, — значит дважды купить не ту машину.
Себестоимость короба
Сравнение необходимо вести на короб, а не на машину. Модель приведена ниже.
Себестоимость короба = (амортизация машины + обслуживание + энергия + труд
                        + потери на переналадку) ÷ годные короба за год
Амортизация за восемь лет: механический картоноформирователь по представительной цене 45 000 USD против роботизированной ячейки 85 000 USD с рабочим органом — разница около 5 000 USD в год. Обслуживание тоже различается: у механической машины есть кулачки, подшипники и пневмоцилиндры с известными интервалами замены, у робота — межсервисный интервал, измеряемый моточасами, и ставка специалиста, часто в два-три раза выше ставки ремонтника завода.
Энергия — наименее решающая строка. Механический картоноформирователь потребляет 1,5–3,0 кВт; роботизированная ячейка с контроллером — 3,0–5,0 кВт с учётом рабочего цикла манипулятора. На двухсменной работе эта разница стоит несколько сотен долларов в год — реально, но не является определяющим фактором.
Труд — строка, на которой разрыв сокращается или меняет знак. Механический картоноформирователь требует 0,3–0,5 оператора при стабильной линии. Роботизированная ячейка при плохой интеграции может требовать технолога рядом, потому что выход из аварии требует понимания программы, а не устранения затора. Это зависимость от квалификации, а зависимости от квалификации превращаются в производственный риск, когда человек, написавший программу, увольняется.
Где робот действительно выигрывает
Есть четыре ситуации, когда роботизированная ячейка — правильный выбор, а не компромисс.
Контрактная упаковка со смешанной номенклатурой. От десяти до пятидесяти SKU в день, партии менее 5 000 коробов. Здесь потери на переналадку механической машины превышают её преимущество по производительности, и арифметика меняет знак. Подробнее эта стратегия разобрана в материале о переналадке до пяти минут при 50+ SKU.
Многооперационные участки. Если одна и та же ячейка должна собирать, загружать, заклеивать и укладывать на паллету, то сборка — лишь одна из нескольких обязанностей, и время простоя робота становится производительным. Выделенный картоноформирователь перепрофилировать нельзя.
Нестандартные конструкции. Жёсткие коробки с крышками, донья типа crash-lock и необычная геометрия развёрток могут не оправдывать специальной оснастки при малом объёме. Робот с подходящим рабочим органом выполнит все их одной программой; традиционная альтернатива для форматов, где объём оправдывает оснастку, описана на странице машины для закрывания жестких коробок.
Эргономически тяжёлые операции. Очень крупные короба — выходящие за габарит 600 × 400 × 400 мм, обычный для механических картоноформирователей, — трудно подавать вручную и дорого автоматизировать механически. Робот, подобранный по полезной нагрузке, справится с ними простым захватом.
Где выигрывает механика
Столь же однозначно: один формат, большой объём, непрерывная работа. Завод, выпускающий один размер короба в три смены по двадцать тысяч коробов в сутки, не должен покупать робота. Механический картоноформирователь будет быстрее, дешевле на короб, проще в обслуживании собственными силами и проще в поддержании работоспособности.
То же относится к случаям, когда ограничены воздух или электроэнергия, когда площадь цеха мала, и когда компетенция ремонтной службы механическая, а не программная. Машина, которую завод может починить сам, стоит больше, чем машина, теоретически превосходящая её и требующая инженера поставщика.
Параметры для принятия решения
| Критерий | Механический картоноформирователь | Роботизированная ячейка |
|---|---|---|
| Номинальная скорость | 20 – 45 коробов в минуту | 8 – 15 коробов в минуту |
| Форматов за смену | 1 – 4 | 8 – 50 |
| Время переналадки | 3 – 8 мин (рецепт) / 20 – 45 мин (вручную) | 0,5 – 2 мин (тот же орган) |
| Повторяемость позиционирования | плюс-минус 0,3 – 0,5 мм | плюс-минус 0,1 – 0,2 мм |
| Управление геометрией | Механическое, через дорн | Зависит от конструкции органа |
| Компетенция обслуживания | Механическая, своими силами | Специалист по программам и сервоприводам |
| Потребляемая мощность | 1,5 – 3,0 кВт | 3,0 – 5,0 кВт |
| Ориентировочная стоимость с монтажом | от 45 000 USD | от 85 000 USD |
Неисправности ПЛК и контроллера
У роботизированных ячеек профиль отказов отличается от механических машин, и аварийные сообщения это отражают.
| Авария | Значение | Первые три проверки |
|---|---|---|
E-33 Servo Follower Error |
Отклонение оси выше допуска | Натяжение ремня, муфта энкодера, нагрузка на оси |
E-51 Robot Comm Loss |
Потеря связи по полевой шине между ячейкой и контроллером линии | Экранирование кабеля, порт коммутатора, настройка протокола |
E-55 Program Select Failed |
Индекс программы или рецепта не найден | Таблица рецептов, номер формата в рецепте линии, резервная копия памяти |
E-12 Vacuum Low |
Вакуум в захвате ниже уставки | Состояние присоски, фильтр, момент срабатывания вакуумного клапана |
E-51 Robot Comm Loss требует особого внимания, поскольку на роботизированной линии он останавливает всю ячейку, а не один участок. Отказы полевой шины, вызванные прокладкой и экранированием кабеля, встречаются намного чаще отказов контроллера, и диагностируются осмотром, а не программными средствами.
Регламент обслуживания
Каждую смену — убедиться, что магазин загружен ровно, проверить присоски на повреждения и засаливание, подтвердить корректный сброс цепи аварийного останова на обоих типах машин.
Каждую неделю — осмотреть направляющие складывания и поверхность дорна на предмет налипания клея на механической машине; на роботизированной ячейке проверить кабельные петли и прокладку шлангов на износ в области сочленений.
Каждый месяц — проверить уровень вакуума у поверхности присоски, осмотреть кулачковые ролики и подшипники на люфт, подтвердить, что сохранённые рецепты по-прежнему дают перпендикулярный короб на пробном прогоне.
Каждый квартал — проверить натяжение серворемней и биение муфт, заново снять базовые значения перпендикулярности на выборке собранных коробов, проанализировать журнал аварий на повторяющиеся отказы вместо трактовки каждого случая как нового.
Ежегодно — заменить или проверить присоски по нормативу износа, обновить смазку редукторов и линейных направляющих, сохранить память контроллера и рецептов на внешний носитель, провести полную проверку точности по всему диапазону форматов.
Частые вопросы
Успеет ли робот за 30 коробов в минуту?
На одной операции сборки со стандартным циклом — нет. Роботизированные ячейки обычно достигают 8–15 коробов в минуту при сборке и заклейке. Если нужно 30 коробов в минуту непрерывно, правильная машина — механический картоноформирователь.
Справится ли механический картоноформирователь с несколькими форматами?
Да, с памятью рецептов и сервоприводами он хорошо работает при частых переналадках — обычно от трёх до восьми минут на смену формата. Он становится неудобным только тогда, когда число форматов за смену измеряется двузначным числом.
Что дешевле на короб?
Ниже примерно четырёх-шести переналадок за смену и выше 20 коробов в минуту механический картоноформирователь существенно дешевле на короб. Выше восьми переналадок за смену при меньших объёмах преимущество роботизированной ячейки в переналадке обычно перекрывает её более высокую капитальную стоимость.
Нужна ли особая квалификация для обслуживания робота?
Нужен человек, уверенно работающий с настройкой сервоприводов и резервным копированием программ. Если такого человека на заводе нет, закладывайте сервисный контракт — это реальная регулярная затрата, а не опциональная опция.
Сравниваете роботизированную ячейку с выделенным картоноформирователем для своей линии? Пришлите число форматов за смену, требуемую скорость и габариты короба на [email protected] или в WhatsApp +86 13681839278. Инженеры вышлют спецификацию и расчёт себестоимости короба в течение 24 часов.
Want To Know More About Our Upgraded Machines?
Send your carton specifications and output demand, our engineer will provide free technical scheme & quotation
Подпишитесь на новости и технические руководства
Оставьте ваш email для получения бесплатных статей и новинок