
Как различная толщина картона влияет на эксплуатационные характеристики формирующей машины
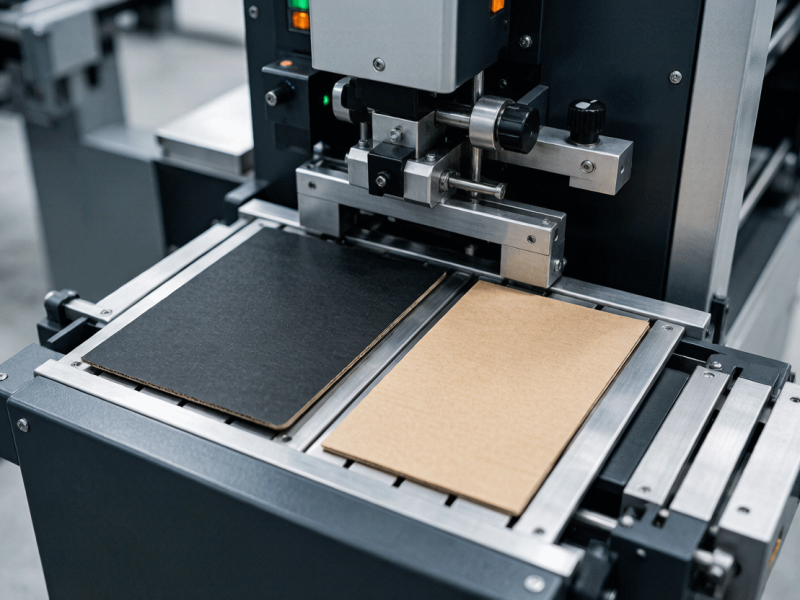
0,15 мм, которые сорвали производственную партию
Клиент по упаковке электроники сменил поставщика серого картона, чтобы сэкономить 8% на стоимости материала. Спецификация на бумаге была идентичной: 1200 г/м², толщина 1,5 мм, серый задник. Через две недели после начала поставок их формирующая машина Zray ZC-500 начала выдавать коробки с видимыми угловыми зазорами и нестабильными линиями сгиба. Уровень брака вырос с 1,8% до 7,3%. Начальник линии винил машину. Ремонтная бригада дважды регулировала давление формовки, заменила направляющие сгиба — и всё равно не могла исправить ситуацию.
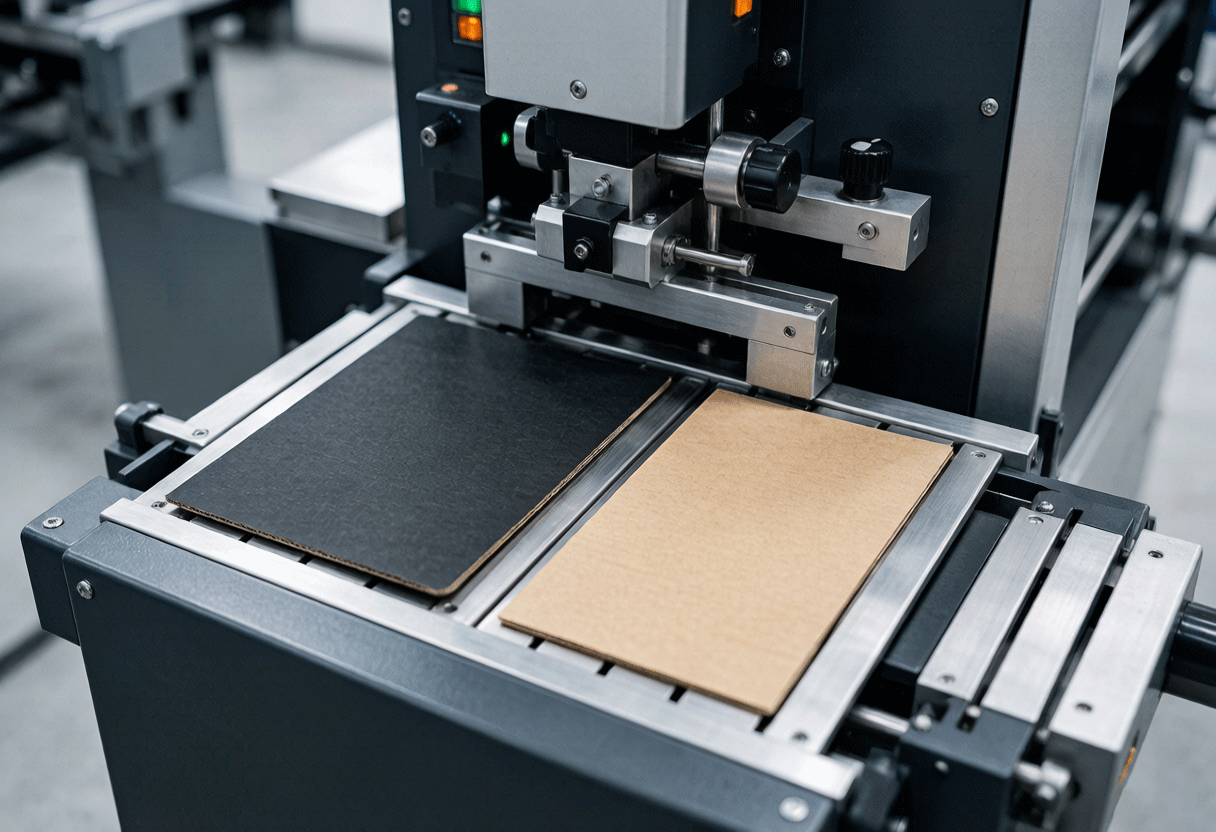
Я измерил 20 листов от старого поставщика и 20 от нового цифровым микрометром. Старый картон в среднем имел толщину 1,52 мм со стандартным отклонением 0,04 мм. Новый — в среднем 1,67 мм со стандартным отклонением 0,11 мм. Одинаковый граммаж — 1200 г/м² — но в среднем на 0,15 мм толще и почти в три раза больший разброс. Разница в калибре возникла из-за того, что новый поставщик использовал более мягкую древесную целлюлозную смесь с меньшей плотностью волокна. Больше объёма на грамм, меньше жёсткости на миллиметр.
Формирующая машина была настроена на картон 1,5 мм. При 1,67 мм зазор направляющих сгиба был слишком узким, и картон заклинивало вместо скольжения через формирующий канал. Избыточная толщина также означала, что клеевой валик наносил слишком много клея — зазор был установлен для 1,5 мм, поэтому картон толщиной 1,67 мм соскребал больше клея с валика. Из углов выдавливался клей, загрязняя формирующие пальцы и вызывая периодическое залипание.
Толщина и граммаж: понимайте разницу
Граммаж (г/м²) измеряет массу на единицу площади. Калибр (мм или микроны) измеряет физическую толщину. Два листа картона могут иметь одинаковый граммаж и разный калибр, или одинаковый калибр и разный граммаж. Связующее звено — плотность (г/см³), которая зависит от типа волокна, содержания наполнителя и процесса каландрирования.
Это важно, потому что формирующие машины взаимодействуют с калибром, а не с граммажем. Зазор направляющих сгиба, ход прижимной плиты и зазор клеевого валика — все эти параметры зависят от калибра. Если вы меняете поставщика и проверяете только граммаж, вы действуете вслепую.
Как каждый параметр масштабируется с толщиной картона
Входной зазор направляющих сгиба: Должен равняться калибру картона + 0,2 мм. Для картона 1,5 мм: установите направляющие с зазором 1,7 мм. Для картона 1,8 мм: зазор 2,0 мм. Слишком узкий зазор заклинивает картон. Слишком широкий (выше калибра + 0,5 мм) позволяет картону плавать и создаёт блуждающие линии сгиба.
Давление формовки (прижимная плита): Масштабируется примерно линейно с калибром картона. Если 4,0 бар дают чистые линии сгиба на картоне 1,5 мм, ожидайте потребности в 4,6–4,8 бар на картоне 1,8 мм. Не гадайте — проведите лестницу давлений: начните с 3,5 бар, увеличивайте шагом 0,2 бар, формуйте 10 коробок на каждом шаге и выберите минимальное давление, дающее стабильные линии сгиба.
Зазор нанесения клея: Установите на калибр картона минус 0,5 мм для типичного водного клея ПВА. При картоне 1,5 мм зазор = 1,0 мм. При картоне 1,8 мм зазор = 1,3 мм. Если не увеличить зазор для более толстого картона, получите избыточное выдавливание клея. Если не уменьшить для более тонкого — голодные швы.
Проблема жёсткости: она не линейна
Жёсткость картона на изгиб масштабируется пропорционально кубу толщины, а не линейно. Увеличение калибра на 10% даёт примерно 33-процентное увеличение жёсткости на изгиб (1,1³ ≈ 1,33). Это означает:
- Коробка, которая чисто сгибается при 1,5 мм, может треснуть или показать разрыв волокна при 1,65 мм, потому что радиус изгиба на линии сгиба слишком мал для более жёсткого картона.
- Требуемое усилие формирующего плунжера возрастает примерно на 30% при увеличении толщины на 10%. Если пневматическая система машины была подобрана близко к пределу при исходной толщине, более толстый картон может вызвать недоформовку.

Практическая процедура калибровки для новой партии картона
При получении новой партии картона — от того же поставщика или нового:
1. Измерьте калибр на 10 случайных листах из разных позиций в паллете. Используйте цифровой микрометр с разрешением 0,001 мм. Рассчитайте среднее и стандартное отклонение.
2. Если средний калибр отличается более чем на 0,05 мм от текущей настройки машины: скорректируйте зазор направляющих сгиба, зазор клеевого валика и ход прижимной плиты соответственно.
3. Если стандартное отклонение превышает 0,06 мм: забракуйте партию или договоритесь о снижении цены. Высокий разброс означает, что формирующая машина никогда не будет производить стабильные коробки независимо от настройки параметров — вы гонитесь за движущейся целью.
4. Проведите пробный запуск 50 коробок на производственной скорости. Измерьте критические размеры на всех 50. Если Cp <1,0, вариация картона слишком высока для вашего технологического окна.
Цена игнорирования вариации картона
Тот завод электроники потерял 6 дней производства, пока диагностировал проблему, возвращал некондиционный картон и ждал замены от исходного поставщика. Прямые затраты: около 48 000 юаней в виде брака, переделок и простоев. Косвенные затраты: ущерб отношениям с поставщиком картона труднее измерить количественно, но он столь же реален.
Урок: цифровой микрометр за 40 юаней и 10-минутная процедура измерения при входном контроле выявили бы проблему до того, как хоть один лист попал в формирующую машину.
Want To Know More About Our Upgraded Machines?
Send your carton specifications and output demand, our engineer will provide free technical scheme & quotation




Подпишитесь на новости и технические руководства
Оставьте ваш email для получения бесплатных статей и новинок