Вертикальная и горизонтальная сборка коробов — как выбрать ориентацию для вашей линии
Ориентация — одно из наименее обсуждаемых и наиболее значимых решений в спецификации участка сборки коробов. Она определяет габарит машины, её высоту, способ подачи развёртки, способ съёма короба и — что критично — то, насколько сильно придётся поднимать или опускать оборудование ниже по линии, чтобы состыковать его.
Две ориентации не взаимозаменяемы, и выбор обычно диктует здание, а не предпочтения.
Краткий ответ
Вертикальный картоноформирователь подаёт развёртку и формует короб так, что ось короба вертикальна: короб стоит на своём дне в процессе формования и снимается в вертикальном положении. Это доминирующая конфигурация, она охватывает самый широкий диапазон размеров короба и выдаёт продукцию на высоте, подходящей большинству конвейерных линий.
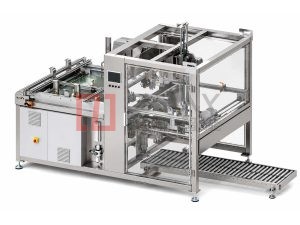
Горизонтальный картоноформирователь формует короб при горизонтальной оси короба: развёртка складывается и заклеивается, лёжа на боку, после чего короб поворачивается или снимается в горизонтальной ориентации. Он существует в основном по двум причинам: очень крупные или очень тяжёлые короба, которые трудно обрабатывать в вертикальном положении, и линии, где нижестоящее оборудование ожидает короб на боку, чаще всего при термоусадочной упаковке и загрузке продукции в горизонтальную полость.
Правило решения короткое: если короб снимается вертикально и стоит на своём дне — вертикальная. Если короб должен подаваться лёжа или короб слишком велик для обращения стоя — горизонтальная.
Почему ориентация меняет всё ниже по линии
Высота конвейера — скрытое ограничение. Вертикальный картоноформирователь выдаёт короб, стоящий на дне, а значит, отводящий конвейер находится на небольшой высоте — обычно 500–700 мм — и наполнитель, этикетировщик и заклейщик следуют на совместимых высотах.
Горизонтальный картоноформирователь выдаёт короб, лежащий на боку. Если следующая машина ожидает короб стоя, между машинами приходится ставить модуль поворота, а он требует площади, добавляет точку передачи и становится новым источником заторов. Каждая дополнительная передача — место, где короб может быть выведен из перпендикулярности.
Именно поэтому ориентацию следует выбирать с конца линии назад. Начните с паллетоукладчика, пройдите назад через заклейщик, этикетировщик и наполнитель и определите, какую ориентацию ожидает каждая машина на своём входе. Правильной будет та ориентация картоноформирователя, которая требует наименьшего числа изменений ориентации по всей линии.
Размер и вес короба определяют выбор
Вертикальные конструкции доминируют, потому что охватывают наибольший диапазон размеров. Типовые вертикальные картоноформирователи работают с коробами примерно от 200 × 150 × 100 мм до 600 × 400 × 400 мм, где ограничивающим размером является высота.
Два условия подталкивают спецификацию к горизонтальной ориентации.
Очень высокие короба. Вертикальный картоноформирователь, удерживающий короб высотой 600 мм, нуждается в соответственно высокой секции складывания и прижима, машина становится высокой, что повышает центр тяжести развёрток в магазине и увеличивает последствия затора. Примерно выше 500–550 мм высоты короба горизонтальная обработка становится устойчивее.
Тяжёлые короба. Короб весом 20 кг и более до наполнения неудобно снимать в вертикальном положении с вертикальной машины, потому что секция прижима должна выдержать и затем чисто отпустить вес. Горизонтальная обработка держит нагрузку ниже и перемещает её вдоль собственной оси, а не поднимает.
Есть третье, более редкое условие: короба с нестандартным дном, например конструкции crash-lock или с замковым дном, которые могут формоваться легче в одной ориентации, чем в другой, в зависимости от оснастки.
| Ситуация | Рекомендуемая ориентация | Причина |
|---|---|---|
| Высота короба менее 400 мм, стандартный RSC | Вертикальная | Наибольший диапазон размеров, простой съём |
| Высота короба более 500 мм | Горизонтальная | Устойчивость; вертикальная машина становится очень высокой |
| Вес наполненного короба более 20 кг | Горизонтальная | Меньшая высота обработки, нет подъёма при съёме |
| Линия заканчивается термоусадочной машиной | Горизонтальная | Нижестоящее оборудование ожидает короб на боку |
| Линия заканчивается паллетоукладчиком с вертикальным входом | Вертикальная | Позволяет избежать модуля поворота |
| Смешанные форматы, широкий диапазон размеров | Вертикальная | Больший диапазон регулировок |
| Ограниченная площадь, высокий потолок | Вертикальная | Меньший габарит, используется доступная высота |
| Низкий потолок, достаточная площадь | Горизонтальная | Меньшая высота машины |
Как каждая ориентация работает с развёрткой
Путь развёртки различается, и это различие проявляется в обслуживании.
В вертикальной машине развёртка вытягивается из магазина подачи и выставляется по дорну при вертикальной оси короба. Нижние клапаны складываются вверх и внутрь, а секция прижима прижимает заклеенные клапаны между двумя плитами. Поскольку сила тяжести действует вдоль оси короба, короб естественно устойчив при прижиме, а картон склонен «садиться», а не смещаться.
В горизонтальной машине развёртка формуется при горизонтальной оси короба. Нижние клапаны складываются в стороны, а секция прижима давит на них по горизонтальной оси. Преимущество в том, что короб поддерживается по всей длине, что подходит длинным или тяжёлым форматам. Недостаток в том, что собственный вес картона действует поперёк короба, а не вдоль него, поэтому время выдержки под прижимом часто приходится удлинять, чтобы скомпенсировать небольшой прогиб крупного короба.
Именно поэтому на практике одна и та же конструкция может требовать более длительной выдержки в горизонтальной ориентации, чем в вертикальной. На двухслойном BC толщиной 7,0 мм вертикальная машина обычно прижимает 2,5–3,5 секунды, тогда как горизонтальная машина с тем же коробом может потребовать 3,0–4,5 секунды для достижения той же прочности шва.
Площадь, высота и ограничения здания
Разница в габаритах реальна и часто решающа.
Вертикальный картоноформирователь под короб 600 × 400 × 400 мм может занимать 2 800 × 1 600 мм площади и иметь высоту 1 900–2 300 мм. Горизонтальная машина под тот же короб занимает заметно больше площади — часто 3 500 × 2 500 мм и более, поскольку короб движется вдоль своей длины, — но имеет высоту всего 1 300–1 600 мм.
Для завода с низким потолком и достаточной площадью горизонтальная ориентация — практичный ответ. Для завода с ограниченной площадью вертикальная «вытягивает» машину вверх и освобождает проезд. Ни одна из них не лучше вообще; одна лучше в конкретном здании.
Интерфейс конвейера — второе ограничение. Добавление поворотного модуля для преобразования горизонтального съёма в вертикальный вход расходует 800–1 200 мм длины линии и добавляет точку передачи. Если место есть, это приемлемо. Если линия сжата, проектирование всей линии вокруг естественной ориентации картоноформирователя обходится дешевле, чем вставка изменения ориентации.
Профили отказов по ориентациям
Профиль отказов различается между ориентациями, и понимание того, какие отказы принадлежат какой конструкции, заметно сокращает поиск неисправности.
| Авария | Значение | Первые три проверки |
|---|---|---|
E-29 Blank Feed Timeout |
Развёртка не обнаружена у станции подачи | Стопа в магазине, натяжение ремней подачи, коробление развёртки |
E-12 Vacuum Low |
Вакуум съёма ниже уставки | Состояние присоски, засорение фильтра, подбор поверхности присоски |
E-33 Servo Follower Error |
Отклонение оси выше допуска | Натяжение ремня, муфта энкодера, механическое препятствие |
E-41 Flap Detect Missing |
Нижний клапан не обнаружен в положении | Юстировка датчика, складывание клапана, влажность картона |
У вертикальной машины с E-41 Flap Detect Missing чаще всего сбита регулировка направляющей складывания либо проблема с влажностью картона: клапан складывается, но отпружинивает назад, потому что картон слишком сухой или направляющая отпускает его слишком рано. У горизонтальной машины с той же аварией чаще проблема с юстировкой датчика, поскольку горизонтальная геометрия затрудняет поддержание чистоты оптического пути. Разные машины, один код аварии, разные первые проверки.
Производительность — не вопрос ориентации
Распространённое заблуждение — что одна ориентация быстрее другой. Это не так. Скорость определяется архитектурой привода и числом станций, а не ориентацией. Вертикальная машина с сервоприводом достигает 40 коробов в минуту, а горизонтальная машина той же архитектуры и под тот же размер короба достигнет сопоставимого показателя.
На что ориентация влияет — так это на устойчивость на скорости. Высокий короб в вертикальной машине на высокой скорости более чувствителен к разбросу свойств картона, чем тот же короб при горизонтальной обработке, потому что чем выше короб, тем больше рычаг у слегка покоробленной развёртки. В скоростных применениях с высокими коробами это аргумент в пользу горизонтальной обработки, даже когда линия в остальном предпочитала бы вертикальную.
Обслуживание при любой ориентации
Перечень работ в основном общий, с двумя дополнениями, зависящими от ориентации.
Каждую смену — проверить стопу в магазине и её ровность, осмотреть присоски на засаливание, проверить положение клеевой линии на контрольном коробе. На горизонтальной машине дополнительно проверить опорные направляющие короба на юстировку, поскольку короб скользит по ним под собственным весом.
Каждую неделю — очистить вакуумный фильтр, проверить юстировку направляющих складывания по эталонному размеру, проверить натяжение ремней подачи. На вертикальной машине проверить параллельность плит прижима, поскольку плиты работают против силы тяжести и уход проявляется там в первую очередь.
Каждый месяц — проверить перпендикулярность на пяти коробах, осмотреть сопло клея на обугливание, подтвердить соответствие регулировки магазина фактически работающей развёртке.
Каждый квартал — осмотреть кулачковые ролики и подшипники на осях складывания и прижима, заново снять базовый расход клея на короб, проанализировать историю аварий на повторяющиеся события, проверить износ направляющих.
Ежегодно — заменить или оценить присоски по нормативу износа, обновить смазку во всех точках предписанной маркой, повторно проверить контур размеров короба, заново снять базовые значения перпендикулярности по всему диапазону форматов.
Частые вопросы
Может ли одна машина работать в обеих ориентациях?
Нет, в смысле произвольного переключения ориентации. Некоторые машины строятся с поворотным съёмом, который переориентирует короб после формования, и это компромисс, но само формование выполняется в одной ориентации.
Горизонтальная медленнее вертикальной?
Нет. Скорость зависит от архитектуры привода и числа станций. Ориентация влияет на устойчивость на скорости при высоких коробах, но не на достижимую производительность.
Какая ориентация встречается чаще?
Вертикальная, с большим отрывом, потому что она охватывает наибольший диапазон размеров короба и снимает продукцию на высоте, совместимой с конвейером. Горизонтальная задаётся под конкретные условия: очень высокие или очень тяжёлые короба либо нижестоящий процесс, требующий короба на боку.
Сколько места экономит отказ от поворотного модуля?
Отказ от поворотного модуля экономит примерно 800–1 200 мм длины линии и одну точку передачи. На сжатой линии это существенно; на свободной площади это приемлемая цена за лучше подходящий картоноформирователь. Вопросы компоновки такого рода разобраны в разделе поддержки, а страницы картоноформирователя Three-Piece и машины для закрывания жестких коробок показывают, как ориентация взаимодействует с нестандартными конструкциями.
Не уверены, какая ориентация требуется для компоновки вашей линии? Пришлите чертёж линии или последовательность машин ниже по потоку вместе с габаритами и весом короба на [email protected] или в WhatsApp +86 13681839278. Инженеры порекомендуют ориентацию, определят необходимые модули передачи и вышлют спецификацию в течение 24 часов.
Want To Know More About Our Upgraded Machines?
Send your carton specifications and output demand, our engineer will provide free technical scheme & quotation
Подпишитесь на новости и технические руководства
Оставьте ваш email для получения бесплатных статей и новинок