Дорны с сервоприводом в сборке коробов — удержание углов складывания клапанов в пределах половины градуса
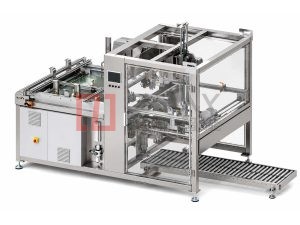
Дорн — тот узел, который решает, будет ли собранный короб перпендикулярным, а угол складывания клапанов, который он задаёт, определяет, заклеится ли короб чисто в заклейщике и ляжет ли он предсказуемо на паллету. Большинство картоноформирователей решают эту задачу фиксированным дорном и механическими упорами. Меньшая часть применяет дорн с сервоприводом, и эту разницу стоит понять прежде, чем за неё платить.
Краткий ответ
Фиксированный дорн удерживает короб перпендикулярным геометрически: размеры дорна задают внутренние размеры короба, а угол складывания клапанов задаётся неподвижными направляющими. Это просто, надёжно и достаточно для большинства задач.
Дорн с сервоприводом управляет сгибом через программируемый профиль, что даёт три возможности, недоступные фиксированному дорну: менять угол складывания под разные марки картона без смены оснастки, замедлять складывание в критический момент, чтобы толстый картон согнулся без заминания гофры, и удерживать откалиброванный угол вместо механически приближённого.
Измеримая разница — повторяемость угла складывания. Фиксированный дорн с жёсткими направляющими держит примерно плюс-минус 1–2 градуса; дорн с сервоприводом держит плюс-минус 0,3–0,5 градуса. На коробе 400 мм ошибка в полградуса даёт около 3,5 мм отклонения на кромке клапана — а это разница между клапаном, который встречается с парным ровно, и клапаном, который оставляет зазор.
Почему угол складывания значит больше, чем кажется
Угол складывания нижнего клапана имеет четыре последствия ниже по потоку, и очевидно только первое.
Целостность шва. Клапаны, встречающиеся под углом, а не плоско, дают шов, который клей или лента должны перекрыть. Клеевая линия, нанесённая через зазор, не сцепляется с картоном с обеих сторон, а лента, перекрывающая зазор, теряет сопротивление отслаиванию.
Устойчивость штабеля. Именно дно собранного короба передаёт нагрузку всего, что уложено выше. Дно, где два клапана лежат не плоско, создаёт локальную высшую точку, и паллета, нагруженная по высшим точкам, передаёт нагрузку через меньшее число точек, чем предполагал расчёт прочности на сжатие.
Работа заклейщика и этикетировщика. Обе машины отсчитывают геометрию от наружных размеров короба. Клапан, выступающий на 2 мм в углу, цепляется за направляющие и на скорости превращается в затор.
Постоянство от короба к коробу. При автоматическом обращении машина ниже по потоку не знает, какой короб вне допуска; она действует на каждый короб одинаково. Постоянство важнее абсолютной точности, потому что систему обращения можно настроить под постоянный короб и нельзя — под непостоянный.
Как работает фиксированный дорн и где он не дотягивает
Фиксированный дорн выставляет короб физическим ограничением. Развёртка натягивается на дорн или в него, и углы дорна задают углы короба. Затем направляющие складывания, выставленные под фиксированным углом, загибают клапаны через основание дорна.
Это работает, потому что геометрия замкнута: короб не может быть неперпендикулярным, если он сидит на перпендикулярном дорне. Ограничение в том, что геометрия фиксирована.
Отсюда три ограничения.
Толщина картона. Направляющая, выставленная под профиль B толщиной 3,2 мм, слегка сминает профиль C толщиной 4,0 мм и заметно недогибает двухслойный BC толщиной 7,0 мм. Зазор направляющей можно отрегулировать, но угол складывания задаётся фиксированным углом направляющей, а не параметром.
Скорость и инерция. На высокой производительности быстро отгибаемый клапан несёт в сгиб импульс, и сгиб «перелетает» до того, как закроется секция прижима. Перелёт компенсируется геометрией направляющей, что является компромиссом по всему диапазону скоростей, а не оптимумом на какой-либо скорости.
Износ. Направляющие изнашиваются, а изношенная направляющая даёт иной угол, чем новая. Изменение постепенное и обычно обнаруживается только тогда, когда начинают отказывать швы.
Как серводорн меняет складывание
Дорн с сервоприводом управляет сгибом как профилем движения, а не как фиксированной геометрией.
Программируемый угол складывания. Угол — это параметр. Переход с профиля B на двухслойный BC означает выбор другого профиля, а не смену оснастки и не подкладку направляющей.
Профилирование движения. Складывание можно выполнить как быстрый подход с последующим контролируемым финальным участком, что позволяет толстому картону гнуться постепенно, а не продавливаться через последние градусы. Это и есть механизм, предотвращающий заминание гофры на двухслойном картоне.
Удержание угла под нагрузкой. Сервопривод удерживает угол против сопротивления картона. Пневматический или пружинный механизм удерживает усилие, а не положение, поэтому его угол меняется вместе с жёсткостью картона.
Калиброванная база. Угол измеряется и сохраняется, а не приближается. При обслуживании машины база восстанавливается, а не подбирается заново.
Где выгода реальна, а где нет
Серводорн оправдывает свою стоимость в четырёх ситуациях и не оправдывает в трёх.
Он окупается там, где марки картона меняются в пределах одной линии. Завод, работающий с профилем E для розничных упаковок и двухслойным BC для транспортной тары на одной машине, получает прямую выгоду, потому что обе марки обрабатываются без смены оснастки и подкладки. Это одно из различий конфигураций, приведённых в номенклатуре продукции.
Он окупается там, где угол складывания входит в требование к шву. Там, где шов валидируется — медицина, электроника, контакт с пищевой продукцией, — возможность подтвердить повторяемый угол складывания становится частью доказательной базы валидации.
Он окупается на высокой производительности. Выше примерно 30 коробов в минуту импульс быстро отгибаемого клапана делает механическую геометрию компромиссом, тогда как сервопрофиль можно настроить под фактическую скорость.
Он окупается там, где допуск на перпендикулярность узок. Ниже 1,5 мм на коробе 400 мм механический разброс начинает съедать запас, и сервоуправление возвращает этот запас.
Он не окупается на одной марке картона при умеренной скорости. Если завод работает с одним профилем и одним размером короба на 20 коробов в минуту, фиксированный дорн с правильно выставленной направляющей будет годами держать достаточную точность, а сервопривод добавит стоимость и зависимость в обслуживании без соответствующей выгоды.
Он не окупается, если квалификация обслуживания только механическая. Серводорн требует знакомства с сервоприводами для настройки и диагностики.
Он не исправляет проблему картона. Управление дорном исправляет позиционирование. Оно не может исправить коробление, влажность или качество биговки, и заводу с проблемой картона следует сначала заняться ею. Критерии хранения и влажности картона разобраны в разделе поддержки.
Угол складывания и его последствия ниже по потоку
| Ошибка угла | Отклонение на кромке клапана при коробе 400 мм | Практическое последствие |
|---|---|---|
| 0,3 градуса | Около 2 мм | В пределах обычного допуска; шов надёжен |
| 0,5 градуса | Около 3,5 мм | На границе; начинается отход кромки по линии ленты |
| 1,0 градуса | Около 7 мм | Видимый зазор; прочность шва падает, заторов больше |
| 2,0 градуса | Около 14 мм | Клапан не встречается с парным; надёжный шов невозможен |
Эту арифметику стоит держать в голове, потому что ошибки угла складывания легко недооценить. Ошибка в один градус звучит ничтожно и даёт зазор 7 мм, а это видимый дефект на коробе.
Параметры машины, относящиеся к управлению дорном
| Параметр | Фиксированный дорн | Дорн с сервоприводом |
|---|---|---|
| Повторяемость угла складывания | Плюс-минус 1 – 2 градуса | Плюс-минус 0,3 – 0,5 градуса |
| Смена марки картона | Подкладка или регулировка направляющих | Вызов рецепта |
| Диапазон скоростей | Оптимум на одной скорости | Профилирование по всему диапазону |
| Заминание гофры на двухслойном картоне | Риск, если зазор направляющей не переставлен | Управляется профилем |
| Зависимость в обслуживании | Механическая | Механическая плюс знание сервоприводов |
| Характер отказа | Постепенный износ, обнаруживается поздно | Авария по отклонению оси |
Строка про характер отказа — реальное преимущество сервоконструкции. Изношенная механическая направляющая не даёт аварии; шов просто начинает отказывать, а причина находится измерением. Ось с сервоприводом сообщает об отклонении выше допуска — это E-33 Servo Follower Error, — и оператор узнаёт об этом раньше, чем короба дойдут до заклейщика.
Аварии, связанные с дорном и управлением складыванием
| Авария | Значение | Первые три проверки |
|---|---|---|
E-33 Servo Follower Error |
Отклонение оси выше допуска | Натяжение ремня, муфта энкодера, механическое препятствие |
E-41 Flap Detect Missing |
Нижний клапан не обнаружен в положении | Юстировка датчика, зазор направляющих складывания, толщина картона |
E-55 Program Select Failed |
Индекс рецепта не найден | Таблица рецептов, номер формата, резервная копия памяти |
E-12 Vacuum Low |
Вакуум съёма ниже уставки | Состояние присосок, фильтр, генератор |
E-33 Servo Follower Error по оси дорна — авария, которую механическая машина дать не может. Важно трактовать её верно: она сообщает, что ось не смогла отработать заданный профиль, значит либо механизм сопротивляется, либо изменилась нагрузка. И то, и другое диагностируемо, и ни то, ни другое не требует ждать, пока короба начнут отказывать в заклейщике.
Регламент обслуживания
Каждую смену — убедиться, что настройки складывания текущего формата соответствуют карте настроек, осмотреть поверхность дорна на загрязнение и налипание клея.
Каждую неделю — очистить дорн и направляющие складывания, проверить зазоры направляющих по спецификации, осмотреть углы дорна на видимый радиус.
Каждый месяц — измерить перпендикулярность на пяти коробах, измерить угол складывания на контрольном изделии при наличии эталона, проверить натяжение серворемней.
Каждый квартал — осмотреть углы дорна на износ свыше 0,5 мм радиуса, проверить кулачковые ролики и подшипники на люфт, повторно сверить профиль складывания с сохранёнными значениями.
Ежегодно — восстановить или заменить дорн, заново снять базовые значения угла складывания по всем используемым маркам картона, повторно сверить сохранённые профили с текущими поставками картона.
Частые вопросы
Обязателен ли серводорн для хорошей перпендикулярности?
Нет. Правильно выставленный фиксированный дорн держит перпендикулярность в пределах 2 мм на коробе 400 мм, и этого достаточно для большинства задач транспортировки. Серводорн покупает постоянство по маркам картона и скоростям, а не базовую перпендикулярность.
Можно ли дооснастить машину серводорном?
Экономически — нет. Это решение уровня архитектуры машины, а не аксессуар: ось, привод и управление должны задаваться вместе.
Как часто менять дорн?
Осматривайте ежеквартально и восстанавливайте, когда радиус угла превысит примерно 0,5 мм. При трёхсменной работе это обычно цикл два-три года.
Почему угол складывания уходит на фиксированном дорне?
Износ направляющей, смещение направляющей из-за ослабшего стопора и разброс толщины картона. Из этих трёх разброс толщины — тот, что ощущается как неисправность машины и ею не является. Сама последовательность формования описана на странице картоноформирователя Single-Piece, а вопросы измерения, возникающие чаще всего, разобраны в разделе частых вопросов.
Измеряете проблемы с углом складывания на линии? Пришлите марки картона, габариты короба и наблюдаемое отклонение сгиба на [email protected] или в WhatsApp +86 13681839278. Инженеры подтвердят, подходит ли вашему диапазону картона фиксированный или сервоуправляемый дорн, и вышлют спецификацию в течение 24 часов.
Want To Know More About Our Upgraded Machines?
Send your carton specifications and output demand, our engineer will provide free technical scheme & quotation
Подпишитесь на новости и технические руководства
Оставьте ваш email для получения бесплатных статей и новинок